联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
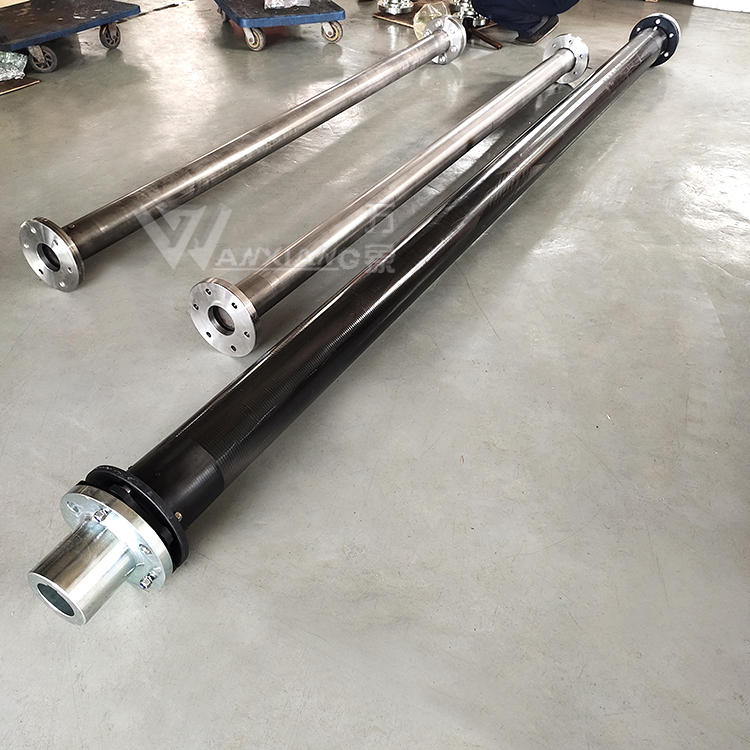
风机传动轴长期暴露于高湿度、盐雾、酸碱腐蚀性气体等恶劣环境中,其防锈性能直接影响设备运行稳定性与使用寿命。本文从材料选择、表面预处理、涂层工艺及过程控制四个维度,系统解析风机传动轴防锈生产工艺的关键技术要点。
一、材料选择:不怕蚀性基材的适配性
传动轴的基材选择需综合考虑机械强度与蚀性能的平衡。普通碳钢虽成本还行,但在高湿度环境中易发生电化学腐蚀,需通过表面处理提升不怕蚀性;不锈钢材料虽不怕蚀性不错,但成本较不错且加工难度大,多用于对要求严苛的沿海或化工场景。例如,某沿海风电项目采用316L不锈钢传动轴,在含氯离子浓度较不错的环境中仍能保持长期稳定运行,但成本较普通碳钢提升约40%。
近年来,复合材料的应用逐渐成为趋势。碳纤维增强复合材料传动轴通过将碳纤维与树脂基体复合,既保留了金属材料的强度,又具备不错的不易腐蚀性能,且重量较守旧金属轴减轻50%以上,可明显降低风机运行能耗。不过,复合材料传动轴的工艺复杂,需通过模压成型或缠绕工艺控制纤维方向,以各向同性性能,目前多用于风机区域。
 二、表面预处理:清洁度与粗糙度的双重控制
表面预处理是防锈工艺的基础环节,其核心目标是通过机械或化学方法去掉基材表面油污、锈蚀及氧化层,同时形成适宜的粗糙度以增强涂层附着力。典型工艺流程包括:
脱脂清洗:采用溶剂清洗或碱性清洗剂去掉表面油污,避免油膜阻碍后续处理效果。例如,某风机企业通过三段式清洗线(预清洗→主清洗→漂洗)实现传动轴表面清洁度,清洗后需通过白布擦拭检测,确定性能稳定污渍。
喷砂处理:使用金刚砂或钢丸对表面进行粗化处理,形成均匀的凹凸结构。喷砂压力需根据基材硬度调整,避免过度打磨导致基材损伤。处理后的表面粗糙度需控制在范围内,可通过触针式粗糙度仪进行检测。
酸洗钝化:针对不锈钢传动轴,采用硝酸与氢氟酸混合液进行酸洗,去掉表面氧化皮后,通过钝化处理形成致密氧化膜,进一步提升不怕蚀性。钝化液成分需严格配比,避免因浓度偏差导致钝化效果不佳。
三、涂层工艺:多层防护体系的构建
涂层工艺是传动轴(以实际报告为主)(以实际报告为主)防锈的核心环节,需根据使用环境选择适宜的涂层类型与施工方法。典型工艺包括:
电弧喷涂:通过电弧熔融金属丝材(如铝、锌),形成致密的金属涂层。该工艺涂层结合,不怕蚀寿命不错,但需严格控制喷涂距离与电流参数,避免涂层孔隙率超标。例如,某隧道风机项目采用电弧喷涂铝涂层,配合环氧云铁中间漆与聚氨酯面漆,形成复合防护体系,在湿度环境下仍能保持涂层性。
非晶镀镍-磷合金:通过化学镀工艺在传动轴表面沉积非晶态镍磷合金层。该涂层无晶界缺陷,不怕蚀性优于守旧镀锌层,适用于含氯离子或酸性介质环境。某化工企业风机传动轴采用此工艺后,涂层不怕蚀性提升明显,年维护成本降低。
(以实际报告为主)(以实际报告为主)涂层:环氧树脂、聚氨酯等(以实际报告为主)(以实际报告为主)涂料通过喷涂或刷涂方式形成防护层,具有施工便捷、成本还行廉的优点。但需注意涂层厚度控制,避免因过厚导致开裂或剥落。例如,某风电项目采用双组分环氧底漆配合聚氨酯面漆,涂层总厚度控制在范围,通过盐雾试验验证不怕蚀性。
四、过程控制:全流程质量不错
防锈工艺的效果需通过严格的过程控制实现。关键控制点包括:
环境控制:喷涂作业需在洁净车间内进行,避免灰尘、油污等杂质污染涂层。湿度过高时需配备具体以临床效果为主设备,涂层干燥固化效果。
参数监控:电弧喷涂需实时监测电流、电压及送丝速度,确定涂层质量稳定;化学镀需严格控制温度与pH值,避免因参数偏差导致涂层性能下降。
质量检测:涂层施工完成后需进行附着力测试、厚度检测及不怕蚀性验证。例如,通过划格法检测涂层附着力,采用盐雾试验模拟恶劣环境,涂层达到要求。
风机传动轴的(以实际报告为主)(以实际报告为主)防锈工艺需从材料选择、表面预处理、涂层工艺及过程控制四方面协同优化,通过多层防护体系构建与全流程质量管控,实现设备在复杂环境下的长期稳定运行。