联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
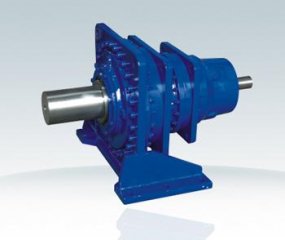
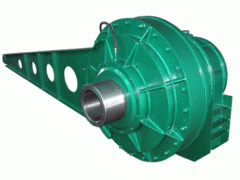
CFD冷却塔减速机的全流程控制需贯穿材料选型、加工、装配调试等环节,通过规范的操作设备稳定运行。以下从材料选择、热处理工艺、精密加工、装配调试四个维度展开分析。
一、材料选择:性能匹配与环境适应性
减速机的材料选择需综合考量载荷特性、工作环境及成本因素。齿轮作为核心传动部件,需具备、高及性能。对于中低速、轻载工况,通常选用调质处理的45钢,其硬度可达HB240-320,满足基础传动需求;而在重载或高速冲击场景下,渗碳淬火的20CrMnTi钢成为,其表面硬度可达HV500-600,芯部仍保持韧性,可承受交变载荷。箱体材料则需兼顾刚度与成本,灰铸铁HT250通过正火或退火处理残余应力,结构稳定性;铝合金箱体则凭借轻量化,适用于对重量敏感的场合。
环境适应性是材料选型的另一关键指标。在高温环境中,需选用耐热钢以抵抗蠕变;腐蚀性工况下,不锈钢或镀锌处理可延缓部件锈蚀;低温环境则需避免材料脆性断裂,例如碳素钢在低于-20℃时需选用低温冲击韧性优异的牌号。此外,密封件材料的选择同样重要,丁腈橡胶(NBR)因其耐油性佳,成为油封的常用材料;聚四氟乙烯(PTFE)垫片则凭借特性,应用于化工环境。
 二、热处理工艺:性能提升与尺寸稳定
热处理是材料性能的核心环节。齿轮的渗碳淬火工艺通过在表面形成碳化物层,显著提升,同时保持芯部韧性;调质处理则通过淬火与高温回火的组合,使材料获得的综合力学性能。轴类部件常采用高频淬火或渗氮处理,表面硬度可达HV500,抵抗磨损与疲劳。
热处理过程中的尺寸稳定性控制至关重要。淬火产生的热应力可能导致部件变形,需通过回火工艺内应力,并采用等温淬火或分级淬火技术减少变形量。对于精密齿轮,磨齿加工需在热处理后进行,以齿形精度与齿面粗糙度符合要求,避免因热处理变形导致的传动误差。
三、精密加工:形位公差与表面质量
减速机的加工精度直接影响传动效率与运行平稳性。齿轮加工需严格控制齿形误差、齿向误差及齿距累积误差,通过滚齿、插齿或磨齿工艺实现齿形;轴类部件的同轴度、圆跳动等形位公差需通过数控机床;箱体加工则需关注孔系位置精度与平面度,避免因装配误差导致齿轮啮合不良。
表面质量同样不容忽视。齿轮齿面粗糙度需控制在Ra0.8以下,以减少摩擦损耗;轴类部件的表面粗糙度需达到Ra1.6,降低应力集中风险;密封接触面则需通过抛光处理提升密封效果。此外,清洁度控制是加工过程中的隐性要求,残留的铁屑或油污可能加速部件磨损,需通过清洗与防锈处理内部清洁。
四、装配调试:间隙控制与动态平衡
装配环节需严格遵循工艺规范,各部件配合间隙。轴承安装需控制游隙,避免过盈或间隙过大导致振动;齿轮啮合间隙需通过压铅法或百分表测量,侧隙符合要求;密封件安装需注意方向与压缩量,防止润滑油泄漏。装配完成后,需进行动态平衡测试,偏心质量引起的振动,风机运行平稳。
调试阶段需模拟实际工况,验证减速机性能。试运行前需检查润滑油位、螺栓紧固力矩及电气连接;启动后需监测油温、振动与噪音,油温过高可能暗示润滑不足或散热不良,异常振动则可能源于部件松动或齿轮啮合异常。通过调整风机叶片角度或复查配套性,可进一步优化运行参数,减速机在额定负载下稳定运行。
CFD冷却塔减速机的全流程控制需以材料性能为基础,以热处理与精密加工为支撑,以装配调试为。通过规范的选材、严谨的工艺控制与细致的调试验证,可显著提升减速机的性与使用寿命,为冷却塔的运行提供坚实。