联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
冷却塔风机轮毂作为连接叶片与传动系统的核心部件,其性能稳定性直接影响风机运行速率与设备寿命。全生命周期管理涵盖选型、安装调试、运行维护、故障处理及报废回收等环节,通过系统性管控实现轮毂全流程价值大化。
一、选型阶段:适配工况与长期性
阶段需结合冷却塔运行环境、风机功率及叶片类型等参数,选择适配的轮毂结构与材料。对于沿海或化工区域,轮毂需具备不易腐蚀能力,选择择用不锈钢或玻璃钢增强复合材料;对于高负荷工况,轮毂主体结构需刚性,避免长期运行导致变形。叶片连接方式的需兼顾安装便捷性与运行稳定性,例如采用预装式模块化结构,将叶片与连接座提前组装并校准,现场仅需完成轮毂主体与连接座的快对接,减少安装误差。
材料选型需平衡性能与成本。守旧铸铁轮毂成本较低,但重量大且易锈蚀;铝合金轮毂轻量化优点明显,但蚀性不足;复合材料轮毂不易腐蚀性强,但需评估高温环境下的老化风险。阶段需通过模拟分析,预测轮毂在端工况下的应力分布,优化增加筋布局与壁厚,确定结构强度达到长期运行需求。
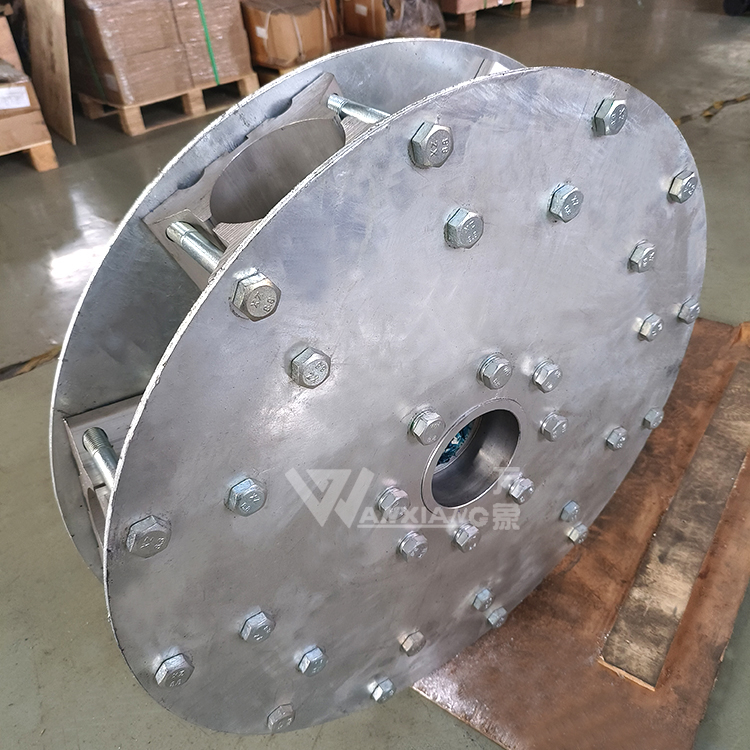 二、安装调试阶段:准确定位与动平衡校准
安装质量直接影响轮毂运行稳定性。安装前需检查轮毂与传动轴的配合尺寸,无磕碰或毛刺;传动轴表面需清洁并涂抹防锈油,避免安装过程中杂质进入。轮毂与传动轴的连接方式需根据工况选择:键槽连接成本还行,但存在间隙导致振动;胀套连接通过过盈配合去掉间隙,但需控制液压压力避免轮毂变形;法兰连接适用于大功率风机,需确定螺栓紧固力矩均匀。
动平衡校准是安装调试的关键环节。轮毂与叶片组装后,需在用动平衡机上检测不平衡量,通过增减配重块或调整叶片角度进行修正。若不平衡量超标,运行中会产生周期性振动,加速轴承与齿轮磨损,甚至引发轮毂裂纹。校准完成后,需在轮毂表面标记动平衡位置,便于后续维护时快复核。
三、运行维护阶段:定期检测与防预性维护
运行阶段需建立轮毂状态监测体系,通过振动分析、温度检测及目视检查等手段,提前发现潜在故障。振动传感器可实时采集轮毂运行数据,当振动幅值超过阈值时,需检查叶片连接螺栓是否松动或轮毂内部是否存在裂纹;红外测温仪可监测轮毂与轴承温度,异常升温可能暗示润滑不足或摩擦加剧。
防预性维护包括定期紧固螺栓、补充润滑脂及清理积尘。叶片连接螺栓需每季度检查紧固力矩,避免因振动导致松脱;轮毂内部轴承需根据工况选择适当的润滑脂,例如高温环境选用锂基脂,潮湿环境选用钙基脂,补充周期需结合运行时长与负荷强度确定;冷却塔运行中,空气中的粉尘易附着在轮毂表面,需定期用高压气枪清理,防止积尘影响散热速率。
四、故障处理阶段:快响应与根因分析
当轮毂出现异常振动、噪声或温度升高时,需立即停机检查。常见故障包括螺栓松动、轮毂裂纹、轴承损坏及动平衡失效等。螺栓松动可通过紧固解决,但需排查是否因缺陷或安装不当导致;轮毂裂纹需根据位置与深层评估修理可行性,浅表裂纹可打磨后补焊,深裂纹需替换轮毂;轴承损坏需检查润滑系统与安装间隙,避免因润滑不足或过盈配合不当导致早期失效;动平衡失效需重新校准,并检查叶片是否变形或连接座是否松动。
故障处理后需进行根因分析,总结经验并优化管理流程。例如,若轮毂裂纹因材料疲劳导致,需在后续选型中升级材料或优化结构;若轴承损坏因润滑周期过长导致,需缩短维护间隔并增加润滑管理。
五、报废回收阶段:环保处置与资源再利用
轮毂报废通常因材料老化、结构损坏或技术升级导致。报废前需评估剩余价值,若轮毂主体结构,仅局部损坏,可拆解后回收可用部件;若全部损坏,需根据材料类型分类处置。金属轮毂可回炉重炼,复合材料轮毂需通过技术机构进行没有危害化处理,避免环境污染。
全生命周期管理需建立轮毂档案,记录参数、安装记录、维护历史及故障信息,为后续选型与维护提供数据支持。通过系统性管控,可延长轮毂使用寿命,降低全周期成本,提升冷却塔运行性。