联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
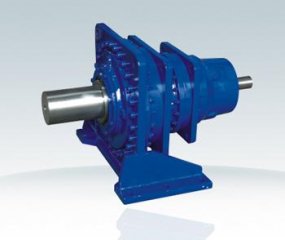
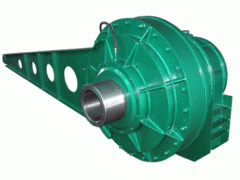
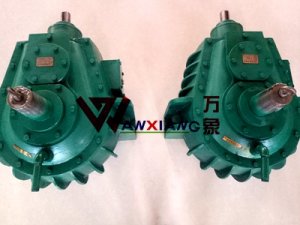
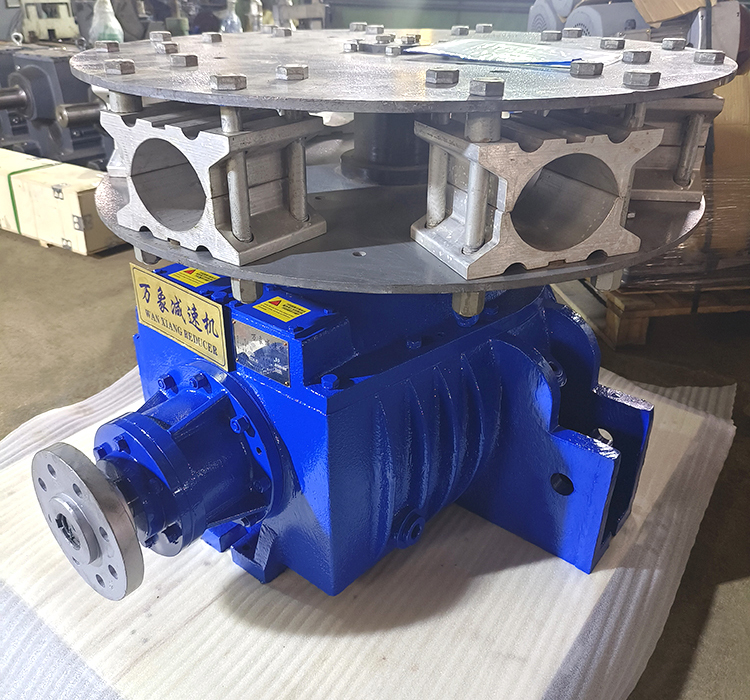
冷却塔减机风机作为冷却系统的核心组件,其安装质量与维护水平直接影响设备运行稳定性。掌握规范的安装流程与的维修方法,是确认设备长期运行的关键。
一、安装前的主要准备工作
在正式安装前,需对安装环境进行全部评估。基础平台需要平整结实,使用水平仪校准水平度,确定误差不超过2mm/m。安装时需确认承重单位可承受设备的满载重量,同时预留检修通道。需检查电机与减速机型号是否匹配,确认输入轴与输出轴的公差配合符合要求。准备安装工具时,需配备扭矩扳手、激光对中仪等技术设备,避免使用非标工具导致连接部位损伤。
二、关键安装步骤解析
基础定位与固定
将减速机底座与基础预埋件准确对位,使用调整垫片去掉间隙。紧固地脚螺栓时需分三次拧紧,初次预紧力矩为额定值的40%,二次加力至70%,后期紧固至1。固定完成后需检查底座水平度,减速机输入轴与电机输出轴的同轴度误差小于0.05mm。
传动部件组装
安装联轴器时需采用热装工艺,将联轴器内孔加热至80-100℃后套装。对于弹性柱销联轴器,需确定橡胶柱销无老化开裂,安装后手动盘动检查灵活性。风机叶片安装需严格按标识对齐,每片叶片的刻度线与轮毂基准线偏差不可以超过0.5°,四片叶片的重量差应控制在50g以内。
润滑系统调试
通过油位视窗确认油量达到中线位置,初次启动前需手动盘车3-5圈,检查齿轮啮合状态。开启润滑油泵后观察油压表,压力应稳定在0.2-0.3MPa区间。对于采用飞溅润滑的机型,需调整油位高度使齿轮浸入达到齿高的1/3。
三、调试阶段的主要控制
空载试运行需分阶段进行,初次启动运行2小时后检查油温,正常油温应稳定在50-70℃区间。随后按额定负载的25%、50%、75%分阶段加载,每阶段运行4小时后检查振动值,轴向振动应小于0.05mm,径向振动小于0.08mm。加载至1负载后需连续运行8小时,期间每小时记录油温、轴承温度及噪音值,异常升温或异响应立即停机检查。
四、日常维护的核心要点
润滑管理
新设备运行300小时后需初次换油,之后每3000小时替换一次。换油时需清洗油池及滤网,避免金属颗粒残留。冬季低温环境下,需使用低温型润滑油,油品流动性。对于采用脂润滑的轴承,每年需补充一次润滑脂,填充量不超过轴承空间的1/2。
状态监测
每日检查油位及油质,发现油液乳化或变色需立即愈换。每周使用测温枪检测轴承温度,正常工作温度应低于80℃。每月检查密封件状态,发现渗油需及时替换密封圈。每季度进行振动频谱分析,建立基准数据库,通过趋势分析提前发现齿轮磨损隐患。
异常处理
发现异常噪音时,需立即停机检查齿轮啮合状态,主要排查齿面点蚀或胶合。遇到异常升温时,需检查油路是否堵塞,同时验证冷却系统效能。对于渗油问题,需确认是否为油位过高或密封件老化,避免盲目紧固螺栓导致密封失效。
五、维修作业的规范要求
拆卸规范
拆卸前需标记所有零件位置,避免装配错位。齿轮拆卸需使用用拉马,禁止敲击轴端。轴承拆卸需采用感应加热器,加热温度控制在120℃以内,防止退火软化。
修理工艺
齿轮磨损修理优先采用激光熔覆技术,修理层厚度控制在0.3-0.5mm。轴颈磨损可采用金属修补剂堆焊,修理后需进行精磨加工。轴承位磨损可采用喷涂工艺恢复尺寸,涂层硬度需达到HRC58以上。
装配要点
齿轮装配需使用压力机,压力值按齿轮模数×100计算。轴承装配需采用热装工艺,加热温度控制在80-100℃。装配完成后需进行空载磨合,按25%、50%、75%负载分阶段运行,每阶段运行4小时后检查油温及振动。
冷却塔减速机风机的运行依赖安装精度与维护质量。通过严格执行标准化作业流程,可延长设备使用寿命,降低非计划停机风险。建议建立设备健康档案,记录关键参数变化趋势,为防预性维护提供数据支撑。