联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
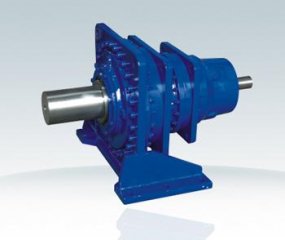
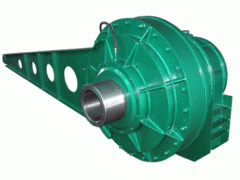
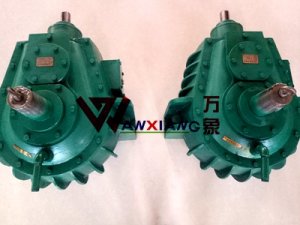
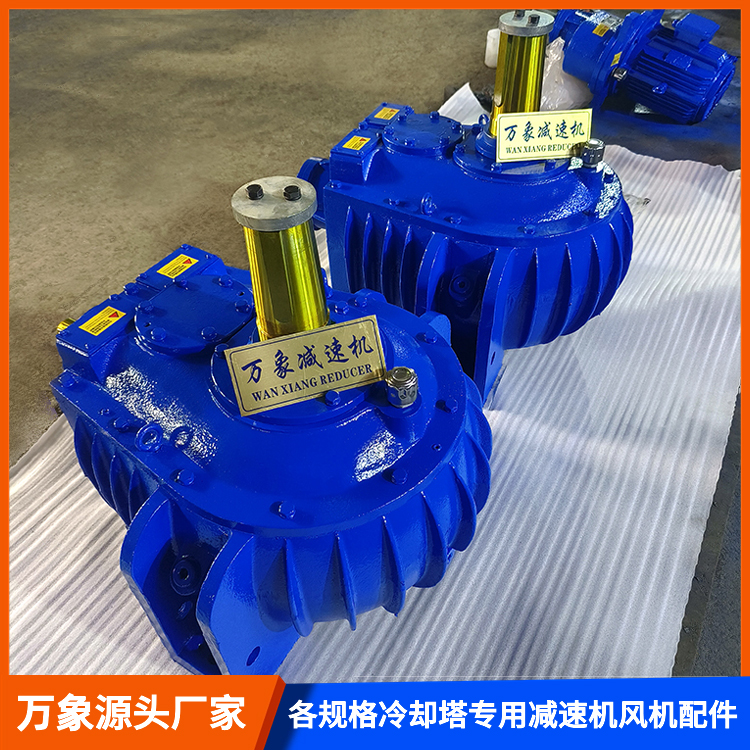
LF冷却塔减速机维修过程规范、稳定、速率不错,需从故障诊断、部件拆解、检修工艺、装配调试到验收测试等环节制定系统化要求。
一、故障诊断与初步检查
维修前需对减速机进行全部诊断。起先通过目视检查外观是否存在漏油、变形或裂纹,主要查看合箱面、视孔盖、放油孔等密封部位。若发现油液乳化或混入金属碎屑,需进一步排查齿轮磨损或轴承损坏。运行中异常噪音或振动需结合温度监测综合判断,例如轴承部位过热可能由润滑不足、间隙过大或密封件摩擦引起。同时,检查电机与减速机的对中精度,联轴器弹性圈磨损或传动轴弯曲均会导致传动链失衡。
二、部件拆解与清洁
拆解前需清理减速机表面污垢,避免杂质进入内部。按照“先外后内、先易后难”原则逐步拆卸,先移除电机、联轴器等外围部件,再分解箱体。敲击锥形固定销时需使用铜棒,防止损伤箱体结合面。拆解过程中需对齿轮、轴承、轴系等关键部件进行标记,回装位置准确。清洁环节需采用非腐蚀性溶剂,齿轮啮合面需用软毛刷清理,箱体内部油槽需用压缩空气吹扫,确定性能稳定杂质。
三、关键部件检修工艺
齿轮检修
检查齿面点蚀、剥落或断齿情况,轻微点蚀可通过打磨修理,严重磨损需替换。齿轮接触斑点需沿齿高方向不小于45%,沿齿长方向不小于60%,且位置接近齿面中间部分。通过红丹粉检测啮合痕迹,若接触区偏移需调整轴承间隙或齿轮轴向位置。
轴承检修
轴承内圈与轴的配合公差需达到技术要求,超差需采用镀铬或喷涂工艺修理。滚珠或滚道出现裂纹、剥落时需要替换,安装新轴承前需加热至适宜温度,避免直接敲击导致变形。轴承间隙调整需通过增减垫片实现,轴向游隙在规定范围内。
轴系检修
轴径椭圆度和锥度需控制在小范围内,表面粗糙度需符合要求。轴上键槽磨损可采用堆焊后重新加工修理,严重变形需整体愈换。传动轴弯曲需通过压力机校直,校直后需进行动平衡测试。
四、装配与调试要求
装配时需按标记回装部件,齿轮箱结合面均匀涂抹密封胶,紧固螺栓需采用对角交叉拧紧方式,确定合箱面贴合紧密。加入新润滑油时需过滤杂质,油位控制在油标尺正常范围内,避免过高导致漏油或过低引发润滑不足。调试阶段需空载运行,观察齿轮啮合是否平稳,轴承温度需稳定在正确区间内。负载调试时需逐步增加负荷,监测振动值是否超标。
五、验收测试标准
验收需通过多项测试性能达标:
运行测试:连续运行时长需达到要求,期间无异常噪音、振动或漏油现象。
温度监测:轴承部位温度需稳定在正确范围内,油池温度不可以超过限定值。
密封性检查:各密封部位无渗漏,结合面涂肥皂水检测无气泡产生。
性能验证:通过变频器调整转速,验证减速机在额定工况下的传动速率与稳定性。
六、维修记录与追溯
维修过程需详细记录故障现象、检修步骤、替换部件及测试数据,形成可追溯的维修档案。对齿轮磨损、轴承损坏等典型故障需分析根本原因,例如润滑油变质可能由油品选型错误或换油周期过长导致,需针对性优化维护策略。维修工具与量具需定期校准,确定检测数据准确性。
通过系统化的维修流程与严格的质量控制,可明显提升LF冷却塔减速机的维修质量,延长设备使用寿命,为工业冷却系统的稳定运行提供确定。