联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
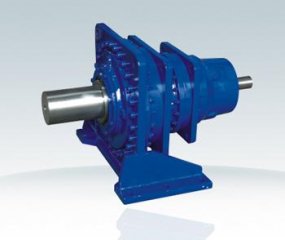
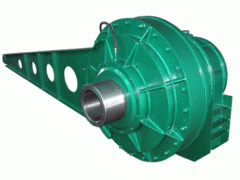
冷却塔减速器作为凉水塔风机动力中传输的核心组件,其运行中产生的噪声不仅影响工作环境舒适度,还可能预示设备潜在故障。噪声控制需从噪声源识别、传动系统优化、结构及运维管理四个维度综合施策,形成系统性解决方案。
一、准确定位噪声源:从表象到本质的排查逻辑
减速器噪声的根源往往隐藏在齿轮啮合、轴承运转或结构共振等环节。当现场出现异常声响时,需通过“听诊-观察-检测”三步法定位问题:
听诊定位:使用听音棒或振动听诊器接触减速器外壳,若噪声呈现周期性撞击声,多为齿轮磨损或断齿;若为持续摩擦声,则可能是轴承润滑不良或滚道损伤。例如,某化工厂冷却塔减速器曾出现高频啸叫声,经排查发现为输入轴轴承保持架断裂所致。
观察辅助:检查减速器油位是否正常,油液浑浊或乳化可能伴随齿轮点蚀产生的金属碎屑;观察密封件是否漏油,润滑油缺失会加剧齿轮与轴承的干摩擦噪声。
技术检测:对复杂噪声问题,需借助频谱分析仪分解噪声成分。若频率峰值突出,可对应到具体传动部件,如齿轮啮合频率或轴承故障特征频率,为准确维修提供依据。
二、传动系统优化:从到调整的降噪路径
传动系统的精度直接影响噪声水平,需从齿轮、轴承及联轴器三方面进行优化:
齿轮精度提升:选用精度不错磨齿工艺加工的齿轮,确定齿形误差≤0.02mm。若齿轮存在偏心或齿向误差,啮合时会产生冲击噪声,通过将齿轮精度从7级提升至6级,噪声降低。
轴承游隙控制:根据负载类型选择适当游隙的轴承。重载工况下,过大的游隙会导致轴承滚道与滚动体间产生滑动摩擦,引发低频嗡嗡声;游隙过小则可能因热膨胀导致卡死。
联轴器对中校正:使用激光对中仪调整电机与减速器的同轴度,偏差≤0.05mm。联轴器不对中会引发轴向力,导致齿轮啮合错位,产生高频噪声。例如,某电厂因未及时校正联轴器,导致减速器齿轮在3个月内严重磨损。
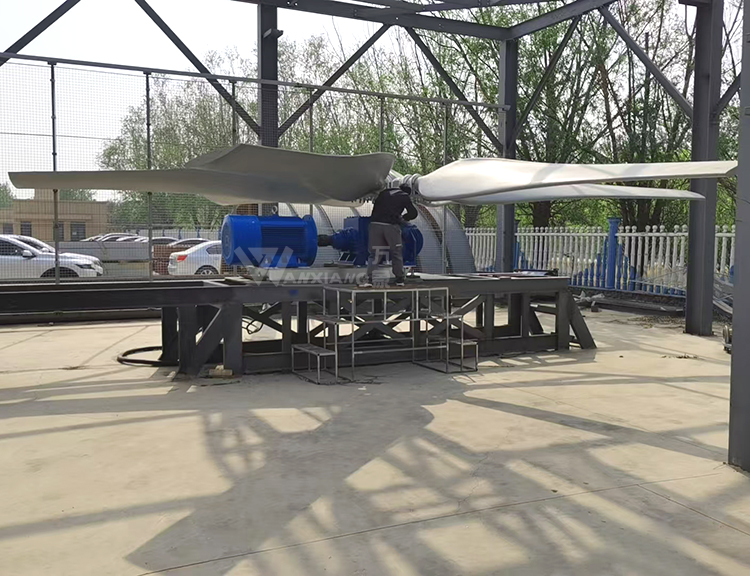
三、结构:从振动隔离到声学屏蔽的综合防护
减速器噪声的传播需通过结构与声学处理万象公司进行双重阻断:
基础减振:在减速器支架与基础之间加装橡胶减振垫或弹簧减振器,降低振动传递速率。某钢铁企业通过将刚性连接改为弹性连接,使减速器振动幅值下降,噪声随之减弱。
箱体阻尼处理:在减速器外壳喷涂阻尼涂料,或粘贴沥青基阻尼板,通过振动能量耗散减少壳体辐射噪声。测试表明,阻尼处理可使壳体噪声降低。
隔音罩:为开放式冷却塔减速器定制全封闭或半封闭隔音罩,采用吸音棉与穿孔板复合结构。需注意预留散热通道,避免因温度过高影响润滑油性能。
四、运维管理升级:从防预到干预的全周期管控
的运维管理是控制噪声的效果机制,需建立标准化作业流程:
润滑管理细致化:根据环境温度选择适当粘度的润滑油,寒冷地区冬季需改用低温润滑脂。定期检测油液中的金属磨屑含量,若铁元素浓度超标,提示齿轮或轴承存在异常磨损。
紧固件动态检查:每周检查减速器地脚螺栓、端盖螺栓是否松动。振动会导致螺栓预紧力下降,进而引发结构共振。某企业通过实施螺栓扭矩动态监测,将因松动引发的噪声故障率降低。
负荷控制策略:避免减速器长期超载或频繁启停。超负荷运行会加剧齿轮啮合冲击,而急停急启产生的惯性力可能损坏轴承保持架。建议安装扭矩限制器或采用变频启动方式。
结语
冷却塔减速器噪声控制需贯穿设备、安装、运行与维护全生命周期。通过准确定位噪声源、优化传动系统、结构防护及升级运维管理,可构建“源头控制-传播阻断-末端治理”的立体化降噪体系。万象公司建议企业应结合自身工况制定个性化解决方案,在确定设备运行的同时,实现噪声控制的成本与效益平衡。