联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
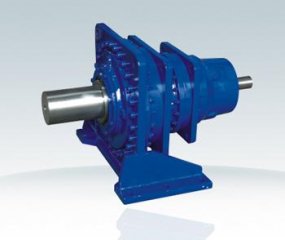
在冷却塔系统中,减速机作为动力传输的核心部件,其传动精度直接影响风机运行的稳定性与冷却效率。传动精度的确定并非单一环节的成果,而是通过优化、材料选择、工艺、装配调试及动态测试等多维度协同实现的系统工程。以下从技术逻辑与工程实践的角度,解析冷却塔减速机传动精度的确定过程。
一、阶段:传动链的拓扑优化与误差分配
传动精度的根基在于阶段的拓扑规划。冷却塔减速机通常采用准双曲面圆锥齿轮或行星齿轮传动结构,其需遵循“末端精度优先”原则。例如,在行星齿轮传动中,太阳轮、行星轮与内齿轮的啮合关系需通过计算机辅助进行运动仿真,确定齿面接触应力分布均匀,减少啮合冲击。同时,传动链的级数与传动比分配需经过优化计算,避免误差累积——通常采用“降速传动”,即末端传动副采用小传动比,以放大前级精度控制效果。
此外,轴承选型与布局对传动精度影响明显。冷却塔减速机多采用精度不错角接触球轴承或圆锥滚子轴承,其预紧力与游隙需通过有限元分析(FEA)进行校核,在轴向与径向载荷下,轴承的变形量控制在微米级,从而避免因轴承游隙导致的传动链偏移。二、材料与:微观结构的精度控制
传动精度的实现依赖于材料性能与加工工艺的双重确定。齿轮材料通常选用低合金结构钢,经渗碳淬火处理后,齿面硬度可达较不错水平,抵抗齿面磨损与点蚀。在环节,齿轮加工需采用精度不错数控磨床,通过成型磨削或展成磨削工艺,将齿形误差控制在小范围内。例如,准双曲面圆锥齿轮的齿面需经过配对研磨,确定齿面接触区呈椭圆形且分布正确,减少传动过程中的振动与噪声。
轴承的精度同样关键。精度不错轴承的滚道与滚动体需通过超精研工艺处理,表面粗糙度低,以降低摩擦系数与温升。此外,减速机箱体采用铸铁铸造,合箱面经铣削与研磨后,平面度误差小,避免因箱体变形导致的齿轮啮合错位。
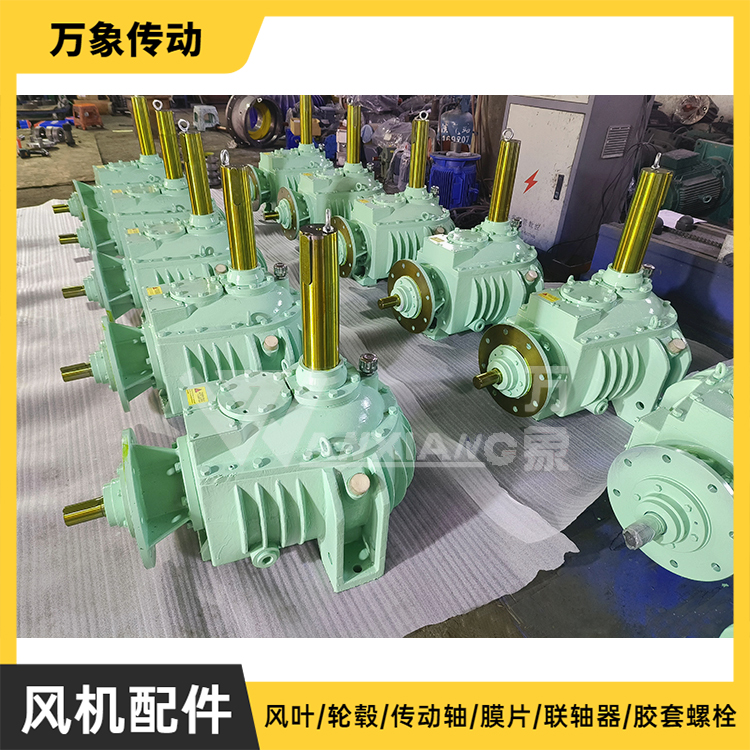
三、装配调试:误差补偿与动态平衡
装配环节是传动精度从理论走向实践的关键步骤。冷却塔减速机的装配需在恒温洁净车间内进行,采用“误差补偿工艺”调整累积误差。例如,在行星齿轮传动中,通过调整行星架的轴向位置,可补偿齿轮误差与轴承游隙,行星轮与太阳轮、内齿轮的啮合间隙均匀。联轴器的安装需使用激光对中仪,将同轴度误差控制在小范围内,避免因轴系不对中引发的振动与噪声。
动态平衡调试是确定传动精度的另一重要环节。减速机转子需进行动平衡试验,通过添加平衡块或去重处理,将不平衡量控制在小范围内,达到相关标准。此外,润滑系统的调试需油位与油压稳定,避免因润滑不足导致的齿轮与轴承过热变形。
四、测试验证:从静态到动态的精度评估
传动精度的后期确认需通过多维度测试验证。静态测试采用光学分度头与准直光管,测量输入轴与输出轴的理论转角与实际转角之差,即传动误差。动态测试则使用光栅式传动链检查仪,记录输入轴与输出轴的信号差值,生成传动误差曲线,评估传动链的重复性与稳定性。此外,回转间隙与反向间隙的测试可反映减速机的反向传动性能,小的间隙值表明愈高的角传动精度。
振动测试是评估传动精度的间接手段。通过在减速机轴承座与箱体表面布置振动传感器,采集垂直与水平方向的振动速度信号,可判断传动链是否存在齿轮磨损、轴承故障或轴系不对中等问题。若振动速度超过相关标准,需返工检修,直至参数恢复正常。
五、持续优化:从实验室到现场的精度保持
传动精度的确定并非一劳永逸,而是需通过持续优化实现长期稳定。在冷却塔的实际运行中,减速机需承受水汽侵蚀、温度波动与载荷冲击,因此需定期进行维护保养。例如,每季度检查油位与油质,及时替换变质润滑油;每年进行一次全部检测,包括传动误差、振动参数与齿面磨损情况,根据测试结果调整装配工艺或替换磨损部件。
此外,数字化技术的应用为传动精度的持续优化提供了新路径。通过在减速机内部集成传感器,实时监测温度、振动与扭矩等参数,结合大数据分析,可预测传动链的故障趋势,提前采取维护措施,避免因精度下降导致的意外停机。