联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
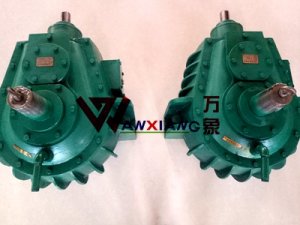
冷却塔减速机作为冷却系统的动力心脏,其维修工作关乎整个设备运行的性与经济性。维修过程不仅是故障修理,愈是系统性维护与性能优化的综合实践。掌握的维修方法,可延长设备寿命,降低非计划停机风险。
一、故障诊断与根源剖析
维修工作始于准确的故障诊断。常见异常表现包括异响、振动加剧、油温异常、漏油等。异响可能源于齿轮啮合不良或轴承损坏,需通过听诊器辨别噪音类型:尖锐的金属摩擦声提示齿轮点蚀,低沉的轰鸣声则可能指向轴承磨损。振动异常需结合频谱分析,区分是机械不平衡、对中偏差还是结构共振引发的问题。
油温异常需多维度排查。若油温持续偏高,需检查润滑油是否变质、油路是否堵塞或冷却系统是否失效。漏油问题需追溯密封失效根源,可能是油封老化、箱体砂眼或结合面密封胶失效。通过系统性的故障树分析,可避免生病医头、脚痛医脚的片面处理。
二、核心部件修理技术
齿轮修理是维修的关键环节。轻微磨损可采用刮研工艺恢复齿形,中重度损伤则需激光熔覆或堆焊技术。激光熔覆通过束流将合金粉末熔覆在齿面,形成冶金结合的修理层,既恢复尺寸又提升硬度。堆焊修理需选择与基材匹配的焊材,控制层间温度防止裂纹产生,修理后需进行消应力处理。
轴承维修需遵循严格流程。拆卸时使用用拉马避免损伤轴颈,检查滚道磨损、保持架变形等情况。轻微磨损可替换保持架或补充润滑脂,严重损伤则需整体替换。安装新轴承需采用热装工艺,控制加热温度防止退火,装配后需测量轴向游隙符合标准。
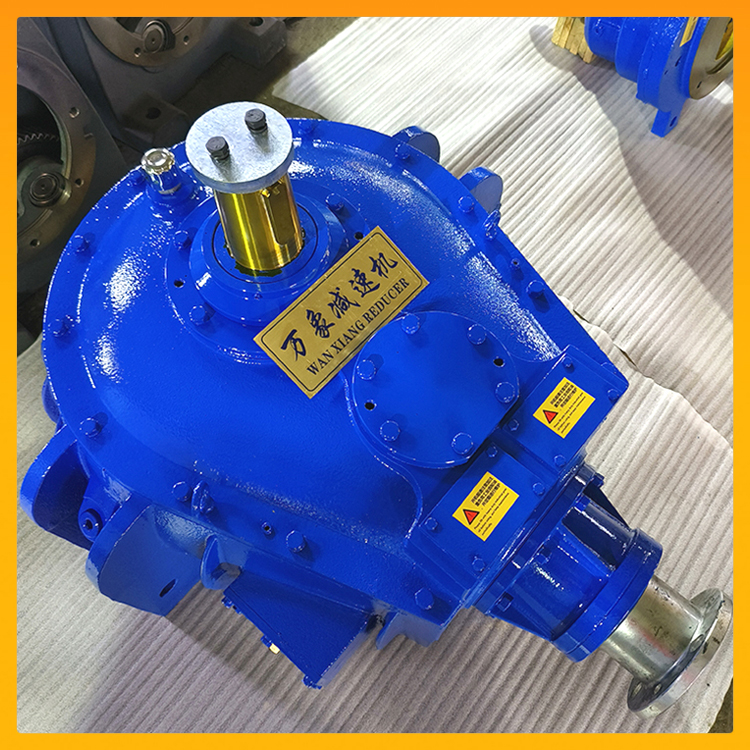
箱体修理考验维修技艺。铸造缺陷导致的砂眼可采用冷焊修补,先清理缺陷部位至金属本色,使用不锈钢焊条进行点焊填充。裂纹修理需开V型坡口,采用渗铝焊丝进行多层焊接,焊后进行退火处理去掉应力。变形修理可通过火焰矫正或机械加压实现,恢复箱体同轴度与平面度。
三、润滑系统维护
润滑系统是减速机的生命线。维修时需全部清洗油池,使用用清洗剂去掉油泥与金属颗粒,油道疏通需采用高压气枪与软毛刷配合。滤清器替换需同步进行,纸质滤芯不可清洗复用,金属滤网可用柴油清洗后烘干。
润滑油品选择需匹配工况。高温环境需选用粘度指数高的合成油,潮湿环境应使用抗乳化性能不错的工业齿轮油。换油时需预热新油至40-50℃,便于杂质悬浮与排出。加油量需控制在油标中线位置,过多会导致搅油损耗增加,过少则无法形成油膜。
油封愈换是密封修理的核心。拆卸时需使用用工具避免损伤轴颈,新油封安装前需涂抹润滑脂,使用压装工具沿圆周均匀压入。对于多次漏油的轴颈,可采用喷涂工艺修理磨损部位,行表面粗化处理,再喷涂陶瓷复合涂层提升性。
四、装配调试与性能验证
装配过程需遵循标准化流程。齿轮装配需使用压装设备,控制压力防止齿面损伤,装配后需手动盘车检查啮合状态。联轴器安装需采用激光对中仪,确定电机与减速机轴线偏差小于0.05mm。紧固螺栓需分三次拧紧,初次预紧力矩为额定值的40%,后期紧固至1。
调试阶段需分步验证性能。空载试运行需观察油温变化,稳定后检查各部位有无渗漏。负载调试按25%、50%、75%分阶段加载,每阶段运行2小时后检查振动值,轴向振动应小于0.05mm。满载运行需持续8小时,期间每小时记录油温、轴承温度,异常升温需立即停机排查。
性能验证需多维评估。除运行参数外,还需检查噪音水平,正常工况下应无明显金属摩擦声。齿轮啮合痕迹检查需拆开视孔盖,观察齿面接触斑点应均匀分布在节圆附近。密封性能验证可采用荧光检漏法,在润滑油中添加荧光剂,运行后使用紫外线灯检查泄漏点。
冷却塔减速机维修是系统性工程,需融合机械工艺、材料与润滑技术。通过建立故障预警机制、维修工艺标准、人员技能培训,可实现从被动抢修到主动防预的转变。维修不仅是设备复原的手段,愈是提升系统性、降低全生命周期成本的重要途径。在追求性的道路上,各次准确维修都在为工业生产的连续性筑牢根基。