联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
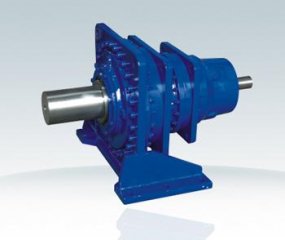
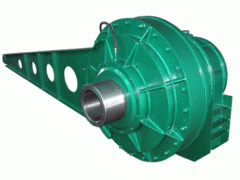
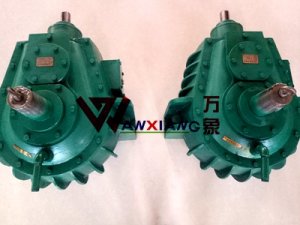
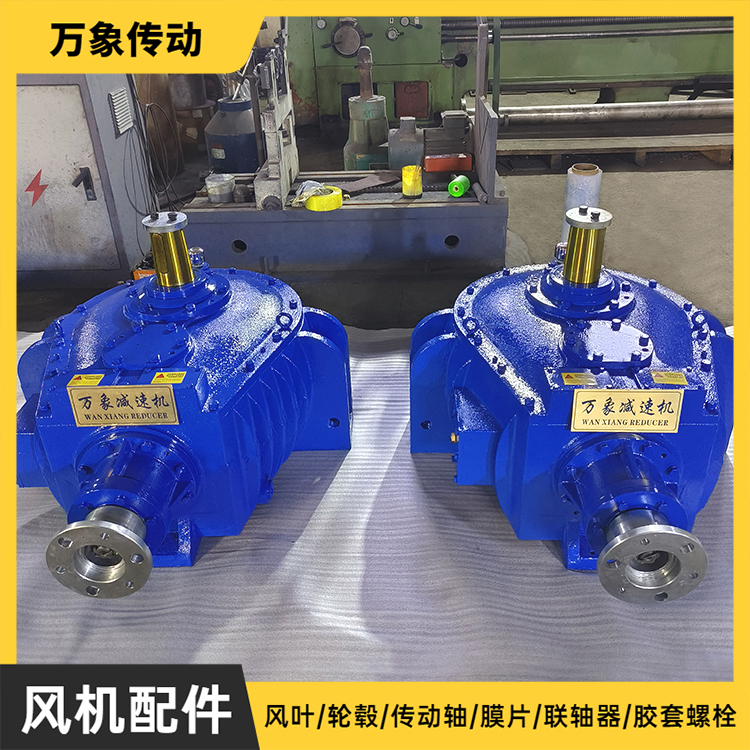
冷却塔风机减速机通过降低电机转速、提升输出扭矩,实现风机与电机的速率不错匹配,其生产过程融合与热处理工艺,结构则围绕传动速率、密封性及环境适应性展开。
一、生产流程:从材料到成品的
1.材料选择与预处理
减速机核心部件(如齿轮、轴)多采用低合金结构钢或合金钢,这类材料兼具与性。原材料需经过特别波探伤检测,排除内部裂纹等缺陷。预处理阶段包括锻造或铸造毛坯,通过正火处理去掉锻造应力,为后续加工提供稳定基体。
2.齿轮加工与热处理
齿轮加工采用“滚齿-剃齿-珩齿”复合工艺:滚齿机粗加工齿形,剃齿机修正齿面精度,珩齿机通过游离磨料抛光实现镜面效果。热处理是关键环节,齿轮经渗碳淬火后,表面硬度大幅提升,芯部保持韧性,抵抗点蚀与磨损。部分产品采用“渗碳+氮化”复合处理,进一步提升不怕乏性能。
3.箱体与密封
箱体通常采用铸铁或焊接钢结构,需通过时效处理去掉内应力。密封是生产难点:输入轴采用机械密封,通过弹簧预紧力使动环与静环紧密贴合;输出轴则采用迷宫密封,利用曲折通道阻挡润滑油泄漏。箱体结合面涂覆不怕油密封胶,螺栓按对角线分三次紧固,确定无渗漏。
4.总装与调试
装配前对所有部件进行声波清洗,去掉油污与金属屑。齿轮啮合间隙通过红丹粉检测,接触斑点均匀分布于齿高中部。轴承预紧力通过液压拉马调整,避免游隙过大导致振动。调试阶段模拟实际工况,监测齿轮箱温升与噪声,合格后方可进入下一环节。
二、结构特点:速率不错传动与密封的融合
1.多级传动体系
主流减速机采用“螺旋锥齿轮+斜齿轮”二层传动结构:螺旋锥齿轮实现水平输入与垂直输出的方向转换,斜齿轮则通过大重合度降低噪声。部分机型引入行星齿轮传动,通过太阳轮、行星轮与内齿圈的啮合,实现高扭矩输出与紧凑体积的平衡。
2.润滑系统优化
润滑方式分为浸油润滑与飞溅润滑:输入轴与输出轴下端浸入油池,通过齿轮旋转将润滑油带至啮合面;轴端设置甩油盘,将油液输送至储油槽,形成持续润滑循环。油标采用透明管,可外引至塔体外,便于实时观察油位。
3.环境适应性
针对冷却塔高温高湿环境,减速机采用多重防护:电机防护等级达IP54,可阻挡粉尘与水雾;齿轮箱排气孔配备呼吸阀,平衡内外压差,防止冷凝水积聚;关键部件表面镀锌后喷涂环氧聚氨酯涂料,蚀性能明显提升。
4.模块化与轻量化趋势
现代减速机趋向模块化,通过标准接口实现电机、减速机与风机的快拆装。部分机型采用准双曲面圆锥齿轮,其啮合齿数多于普通锥齿轮,运转愈平稳;箱体结构优化后,重量减轻,体积缩小,便于安装于冷却塔中心进水管前端,减少塔体动载。
三、应用场景与技术演进
在逆流式冷却塔中,减速机需驱动直径超的风机,其传动比需兼顾速率与稳定性。随着工业4.0推进,智能监测技术逐步应用:在减速机内嵌入温度与振动传感器,通过物联网平台实时传输数据,实现故障预警与预测性维护。未来,材料与工艺的突破将推动减速机向愈高传动速率、愈低噪声、愈长寿命方向发展。