联系人:宋经理
手机:13931708998
厂址:河北省吴桥县金沙江路北侧
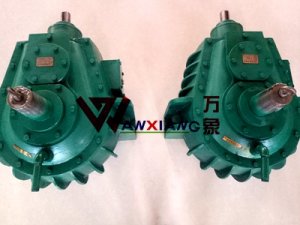
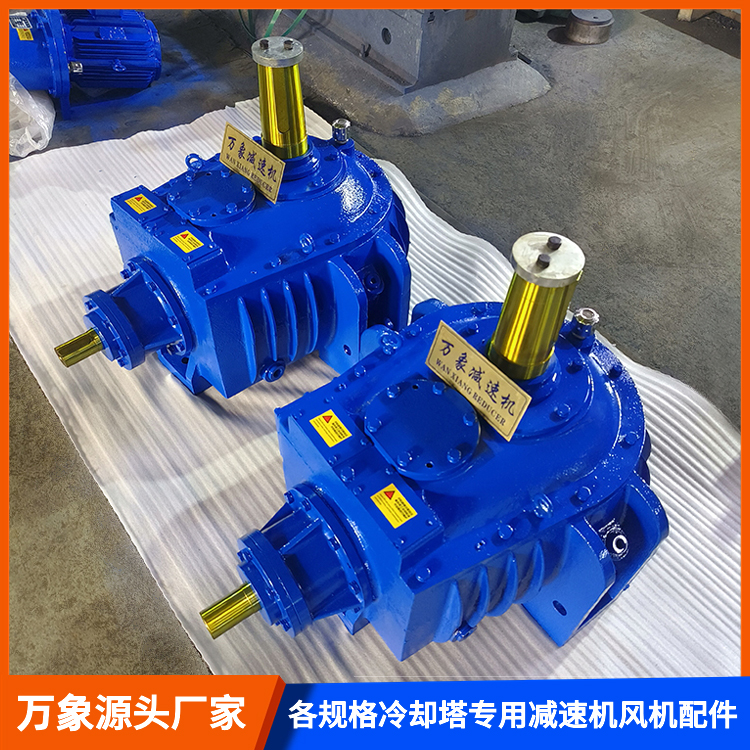
冷却塔风机减速机作为动力传输的核心部件,其运行状态直接影响冷却系统的速率与稳定性。当减速机出现故障或达到使用寿命时,规范的维修与替换流程是设备恢复性能的关键。以下从故障诊断、拆解维修、替换安装到调试运行的流程进行详细说明。
一、故障诊断:准确定位问题根源
减速机故障通常表现为异常噪音、振动加剧、漏油或温升过高。维修前需通过“听、摸、看、测”四步法初步判断问题类型:
听:用听诊器贴近减速机箱体,若噪音呈周期性“嗡嗡”声,可能是齿轮齿面磨损或点蚀;若为尖锐的“吱吱”声,则可能是轴承滚珠剥落或保持架断裂。
摸:停机后触摸轴承座,若某部位温度明显高于其他区域,说明该处轴承可能润滑不足或游隙过大。
看:观察油窗内油质变化,若油液呈乳白色,说明内部进水;若油液发黑且有焦糊味,则可能是齿轮或轴承过热。
测:用红外测温仪检测箱体表面温度分布,若局部温度异常,需进一步拆解检查对应部件。
二、拆解维修:分步处理核心部件
确认故障后,需按规范拆解减速机。起先断开电源并悬挂警示牌,然后依次拆卸电机连接法兰、风机联轴器、观察孔盖板,然后松开箱体螺栓。拆解时需注意:
齿轮组检查:取出齿轮轴后,用红丹粉检查齿面啮合痕迹。正常啮合区应覆盖均匀的红丹,若局部无痕迹,说明齿面接触不良,需通过调整轴承间隙或替换齿轮修正。若齿面出现点蚀或剥落,需用油石打磨毛刺,严重时需愈换新齿轮。
轴承维修:用用拉马拆卸轴承,检查滚珠、滚道是否磨损。若轴承内圈与轴颈配合松动,可采用喷涂或电镀工艺修理轴颈;若轴承保持架断裂,需替换同型号轴承。安装新轴承时,需加热至适当温度后热装,避免用锤子直接敲击。
密封件愈换:拆解油封时,用用工具均匀撬出,避免损伤轴颈。安装新油封前,需在唇口涂抹不怕高温润滑脂,并用压装工具缓慢压入,确定唇口方向正确且无翻转。
箱体清理:用煤油清洗箱体内壁的油污和杂质,主要清理齿轮啮合区与轴承座的油槽。若箱体存在砂眼或裂纹,需进行焊接修理,并做防锈处理。
三、替换安装:严格遵循对中原则
若减速机损坏严重无法维修,需进行整体替换。安装前需确认新减速机型号与原设备匹配,并检查基础框架的平整度。安装流程如下:
初步定位:将减速机吊装至安装位置,用螺栓临时固定,但不要全部紧固。
同轴度校准:采用“百分表对中法”——将百分表固定在减速机输出轴上,缓慢旋转电机输入轴,观察表针摆动幅度。若摆动超过半格,需通过调整电机底座垫片或减速机安装螺栓松紧度进行修正,直至表针摆动范围控制在小限度。
二次紧固:对中完成后,按对角线顺序分次紧固安装螺栓,各螺栓受力均匀。
联轴器连接:安装电机与减速机的联轴器时,需确定两轴端面间隙符合要求,并用塞尺检查间隙均匀性。若采用弹性柱销联轴器,需确定柱销无老化变形,并涂抹润滑脂。
四、调试运行:动态验证修理效果
安装完成后需进行空载试运行,主要观察以下指标:
运转平稳性:启动后听减速机内部噪音,若噪音均匀且无冲击声,说明齿轮啮合正常;若出现“咔嗒”声,需立即停机检查齿轮或轴承。
温度变化:运行后用手触摸轴承座,温度应逐渐升高至稳定值(通常不超过环境温度)。若某部位温度持续上升,说明润滑不足或轴承损坏。
漏油检查:运行后观察减速机各密封处是否漏油,若发现油迹,需停机紧固油封或替换密封件。
负载测试:空载运行正常后,逐步加载至额定负荷,观察风机转速是否稳定,减速机振动是否在允许范围内。
冷却塔风机减速机的维修与替换是一项系统性工程,需结合机械原理与实操经验,从故障诊断到调试运行步步为营。通过规范的流程操作,不仅能延长设备使用寿命,愈能确定冷却系统的长期稳定运行。